

仕様一覧
乾いた炭素繊維シートを積層板に変えるのは含浸樹脂です。フィラメント 1 本 1 本を濡らし、繊維どうしに応力を伝え、全体をコンクリートに接着します — だからこそ、樹脂が現場でその仕事をきちんと果たすまでは、カタログに載ったシートの強度にはほとんど意味がありません。FSE 322 は引張 55 MPa・弾性率 3.1 GPa の標準グレードで、これが不得手な 2 つの用途には兄弟グレードがあります:上向き・垂直面施工には FSE 323H、厚手シートには FSE 323L。
| 特性 | 値 |
|---|---|
| Appearance (Mixed) | Light yellow |
| Mix Ratio | A:B = 2:1 by weight |
| Packaging | 20 kg (A) + 10 kg (B) per kit |
| Pot Life (23°C) | 70 min |
| Touch-Dry Time | 1.5 h |
| Full Cure | 7 days |
| Service Temperature | −5°C to +40°C |
| Thixotropic Index | ≥ 3.0 |
| Non-volatile Content | ≥ 99.5% |
| Tensile Strength (ASTM D638) | 55 MPa |
| Tensile Elastic Modulus | 3.1 GPa |
| Elongation | 2.3% |
| Flexural Strength | 80 MPa |
| Compressive Strength | 90 MPa |
| Steel-to-Steel Tensile | ≥ 40 MPa |
| Steel-to-Steel Shear (ASTM D1002) | ≥ 14 MPa |
| Bond to Concrete (ASTM C882) | ≥ 2.5 MPa (concrete failure) |
| Consumption (200 g/m² fabric) | 0.5–0.7 kg/m² per layer |
どこで使うか
梁・スラブの曲げ補強
最も日常的な湿式積層:荷重が増えた、あるいは鉄筋が腐食した箇所で、梁下端にシートを接着して曲げ耐力を上げます。
柱の巻き立てと拘束
円形または矩形断面にシートを沿わせる必要がある場合 — 硬化済みプレートでは対応できません。チキソ性グレードが存在する理由が、この巻き立てです。
U 字巻きによるせん断補強
せん断力が増した、またはあばら筋が腐食した梁で、側面と下端を一度に施工します。
上向き施工
梁下端や天井面。標準の含浸樹脂は流れ落ちますが、高チキソ性グレードは塗った場所にとどまります。
厚手シート
600 g/m² 以上。ゲル化までに厚いトウを樹脂が通り抜けなければならない場合 — FSE 323L はそのために配合されたグレードです。
組積造と木造
古い建物の壁、ヴォールト、梁。剛性のある製品では追従できない形状にも、巻き付けなら沿わせられます。
選定ガイド
| 型番 | 用途 | 選ぶ場面 |
|---|---|---|
| FSE 322 | 標準の含浸樹脂 · 重量比 2 : 1 | 水平面と緩勾配面、目付およそ 300 g/m² までのシートに対する既定グレード。3 つの中で可使時間が最も長く 70 min — 重力と戦うのではなく面積を貼っていく作業では、これがほしい性質です。 |
| FSE 323H | 高チキソ性 · 重量比 3 : 1 | 上向き・垂直面の施工用。垂れずに面にとどまり、弾性率も高い(3.1 に対し 4.0 GPa)ため積層板がわずかに硬くなります。可使時間は 60 min に下がります — 1 回の混合量を小さくしてください。 |
| FSE 323L | 低粘度、< 500 mPa·s · 重量比 3 : 1 | 厚手シート用 — 粘度の高い樹脂ではゲル化までにトウを貫通できない場合です。引張は 3 つの中で最高の 60 MPa、可使時間は最短の 50 min。上向き施工には使えません — 意図して流れるようにつくられています。 |
| システムの層 | 製品 | その層がある理由 |
|---|---|---|
| 1. プライマー | FSE 302 — 耐湿性、1 層あたり 0.3–0.5 kg/m² | 下地処理したコンクリートを封じ、含浸樹脂が空隙に吸われて樹脂不足になるのを防ぎます。23 °C では 2–24 h 以内に重ね塗りを — この窓を逃すと、表面を研削し直すことになります。 |
| 2. 不陸調整(必要な場合) | FSE 502 — こて塗りタイプの補修パテ | 気泡跡(あばた)、ジャンカ、欠損部を充填します。空隙の上に架かったシートはそこで接着していません。剥離はそこから始まります。 |
| 3. 含浸樹脂 | FSE 322 / 323H / 323L | シートを含浸させ、積層板を接着します。この層の品質は工場ではなく現場で決まります。 |
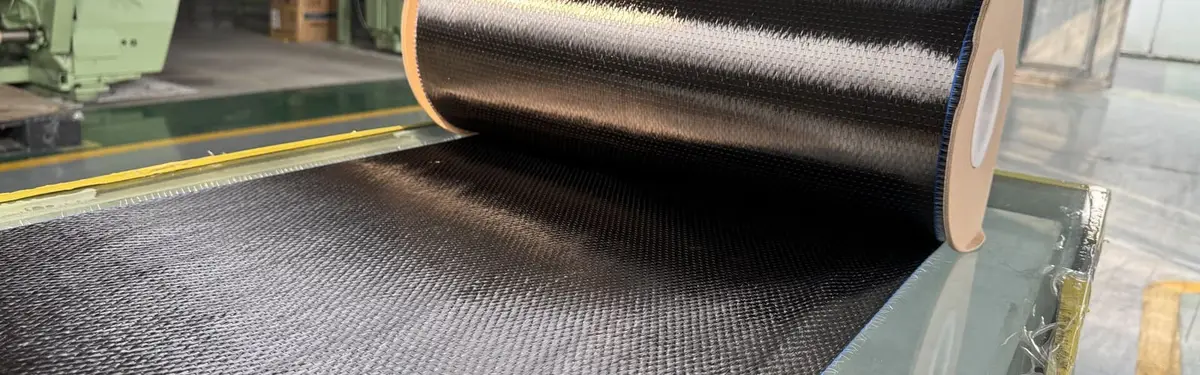
| 4. 炭素繊維シート | FSC 炭素繊維シート | 樹脂が応力を伝えたあと、実際に荷重を負担する繊維です。 |
3 種類の含浸樹脂は作業条件が共通です:指触乾燥 1.5 h、完全硬化 7 days、使用温度 −5 °C to +40 °C、不揮発分 ≥ 99.5%。違うのはレオロジーと可使時間 — つまり、硬化後に何になるかではなく、作業している間に樹脂がどう振る舞うかです。
可使時間は 500 g の質量・23 °C での値であり、この 2 つの条件はどちらも重要です。混合量が多いほど自らの反応熱でデータシートより早く硬化が進みます。気温が高い日も同じです。35 °C の現場で 5 kg を混ぜれば、70 min は得られません。2 人が硬くなる前に貼り終えられる量だけを混ぜ、それ以上は混ぜないでください。
3 つの含浸樹脂の比較
施工時の性状と硬化後の物性
| 型番 | 混合比 | 23°C での可使時間 (min) | 引張強さ (MPa) | 弾性率 (GPa) | チキソ性指数 |
|---|---|---|---|---|---|
| FSE 322 | 2 : 1 | 70 | 55 | 3.1 | ≥ 3.0 |
| FSE 323H | 3 : 1 | 60 | 53 | 4.0 | ≥ 3.0 |
| FSE 323L | 3 : 1 | 50 | 60 | 3.1 | — |
混合比は体積比ではなく重量比です — ここを間違えるのが、樹脂が強度に達しないまま終わる最も一般的な原因です。引張と弾性率は ASTM D638 による測定。3 グレードとも曲げは 80–81 MPa(ASTM D790)、圧縮は 90 MPa(ASTM D695)に達し、コンクリートとの接着はいずれも ≥ 2.5 MPa で、破壊は接着界面ではなくコンクリート側で生じます(ASTM C882)。FSE 323L にチキソ性指数がないのは、意図的に低粘度に配合されているためで、25 °C で < 500 mPa·s です。
硬化後の数値の差がいかに小さいか — 全体で 53 から 60 MPa — そして施工時の数値の差がいかに大きいかに注目してください。含浸樹脂を選ぶ基準は、データシートの強度ではなく、貼り付けている 20 分間のふるまいです。積層板の構造性能は炭素繊維から来ており、樹脂の仕事はそこへ荷重を届けることです。
湿式積層(ウェットレイアップ)6 ステップ
下地を処理し、試験する
レイタンスと脆弱部を研削して健全な骨材を露出させ、出隅を面取りします — 鋭い角を回るシートはそこで裂けます。下地の引張強度は工事仕様書に照らし引張接着(プルオフ)試験で確認してください。目視ではわかりません。
プライマーを塗り、窓を見張る
FSE 302 を 0.3–0.5 kg/m² で塗布します。湿った下地は許容しますが、たまり水は不可です。23 °C での重ね塗り可能時間は 2–24 h:早すぎればプライマーはまだ軟らかく、遅すぎれば研削して塗り直すことになります。
シートが架け渡せない箇所を埋める
気泡跡、欠損した縁、ジャンカを FSE 502 で充填し、硬化させます。シートの下に残した空隙はすべて接着のない面積であり、剥離の起点です。
重量で計量し、使い切れる量だけ混ぜる
A 剤と B 剤を秤量します — FSE 322 は 2 : 1、323 系は 3 : 1。TDS に規定された時間いっぱい低速で機械撹拌し、容器の側面をかき取りながら、色ムラや筋がなくなるまで混ぜます。硬くなる前に貼り終えられる量だけを混ぜてください:可使時間は 23 °C・500 g での値であり、混合量と温度で大きく短くなります。
含浸させ、空気を押し出す
1 回目の樹脂を塗り、シートを置き、繊維方向に沿って脱泡ローラーで、下から樹脂が染み出して織り目が均一に濃くなるまで転圧します。積層板の出来を決めるのはこの工程です — 閉じ込めた空気が、あとで打診に出てくる欠陥になります。その上に 2 回目を塗布します。
養生し、打診で確認する
硬化中は雨と直射日光から保護します。23 °C で指触乾燥 1.5 h、完全硬化 7 days。その後、工事仕様書の合否基準に従って全面を打診し、浮きの有無と位置を記録してください。
よくあるご質問
3 つのうちどれが必要ですか?
強度ではなく形状で決めます。水平面・緩勾配面で目付およそ 300 g/m² までなら FSE 322。上向きや垂直面で標準の樹脂なら流れてしまう場合は FSE 323H。シートが厚く、粘度の高い樹脂では時間内にトウを貫通できない場合は FSE 323L。硬化後の物性は 3 つとも十分に近く、判断材料にはなりません。
重量比ではなく体積比で混ぜてもよいですか?
だめです。これらのデータシートの比率は重量比です — FSE 322 は 2 : 1、323 系は 3 : 1 — 両成分は密度が異なるため、体積で計ると比率が狂います。比率を外したエポキシは、少し弱く硬化するというだけでは済みません。いつまでも軟らかいままになり得ますし、積層板を試験するまでそれは表に出てきません。
混合後、実際にはどれだけ時間がありますか?
多くの実条件では、データシートの値より短くなります。可使時間は 23 °C・500 g の質量で測定した値です:FSE 322 は 70 min、323H は 60、323L は 50。混合量が多いほど反応熱を抱えて加速し、暑い現場でも同じことが起きます。少量ずつ混ぜ、手早く貼り、硬くなり始めた分を生き返らせようとしないでください。
湿った下地にも施工できますか?
プライマーの FSE 302 は耐湿性があり、湿ってはいるが濡れてはいない下地でシステムを始められるのはそのためです。たまり水や流水は中止条件で、硬化中の水分はふくれを生じさせ接着を壊します。構造物が本当に濡れていて乾かせないのであれば、無機系マトリックスの FRCM システムが正直な代替案です。
使用温度の上限は?
データシートは樹脂について −5 °C to +40 °C としています。それ以上では、あらゆるエポキシ系 CFRP システムの実際の上限はガラス転移温度です:Tg に近づくと樹脂は軟化し、繊維へ応力を伝えなくなります。火災や高温使用が現実の設計条件である場合は個別に評価が必要で — エポキシ系には通常、別途の保護が必要になるか、代わりに FRCM システムを用いることになります。
樹脂はどれくらい必要ですか?
200 g/m² のシートで 1 層あたり約 0.5–0.7 kg/m²、これにプライマー分として 0.3–0.5 kg/m² が加わります。目付が大きいほど使用量は増えます。シートの目付、面積、層数をお送りください。当て推量で発注していただくのではなく、こちらで一緒に数量を計算します。
このシステムに第三者認証はありますか?
ありません。樹脂は各自の技術データシートに基づいて出荷され、物性は上表に示した ASTM の方法で試験されています。これにロットごとの Mill Test Certificate と Certificate of Analysis が付きます。特定の第三者認証が仕様書で要求される場合は、見積り段階でお知らせください。満たせるかどうかを率直にお答えします。
資料 & ダウンロード
グレードごとに 1 部、プライマーの分も
FSE 322、FSE 323H、FSE 323L はそれぞれ専用の TDS を持ち、FSE 302 にも専用の TDS があります。プライマーの分も必ずお持ちください — 重ね塗り可能時間は含浸樹脂ではなくプライマーの TDS に書かれています。
出荷ごとに MTC + COA を添付
各ロットにミルシート(Mill Test Certificate)と分析証明書(Certificate of Analysis)を添付して出荷します。
見積もり依頼
シートの目付、面積、層数、そして上向き施工かどうかをお送りください — 最後の 1 点がどのグレードを使うかを決めます。技術者が 24 時間以内に、グレード、樹脂とプライマーの数量、データシートを添えてご返信します。


